Para los talleres de metalurgia y los fabricantes de chapa metálica, la compra de una máquina de corte por láser de fibra suele ser una de las mayores inversiones de capital (CapEx) del año. Elegir el equipo adecuado puede reducir drásticamente el coste por pieza, eliminar la dependencia de la mano de obra y aumentar exponencialmente la capacidad de producción.
Sin embargo, el proceso de selección y adquisición está plagado de trampas técnicas. Muchos dueños de tiendas y gerentes de compras confían demasiado en los parámetros máximos del catálogo o en demostraciones idealizadas de muestras de fábrica. Solo después de la instalación se dan cuenta de que se han topado con graves cuellos de botella en la producción y costos operativos ocultos.
A continuación está lo 7 errores de compra más comunes y costosos Los fabricantes de chapa metálica deben tener en cuenta estos factores al comprar láseres de fibra, además de recibir consejos de expertos sobre cómo evitarlos y maximizar el retorno de la inversión (ROI).
Análisis en profundidad: Los 7 costosos errores en la adquisición de láseres de fibra
Error n.° 1: Buscar una potencia ultra alta ignorando la aceleración dinámica y la regla 70/30.
- La idea erróneaUna mayor potencia del láser se traduce automáticamente en una mayor productividad real en la fábrica y una mayor velocidad de producción de piezas por hora.
- La Realidad: La velocidad de corte en línea recta es solo un componente de la productividad general. Para chapa metálica delgada a mediana (0.5 mm a 3 mm), el tiempo de ciclo total está determinado por la máquina. rendimiento de respuesta dinámica—incluyendo la aceleración servo, la capacidad de respuesta de la transmisión y el control de desaceleración en curvas— en lugar de la potencia pura.
- El Costo: Sobredimensionar la potencia genera decenas de miles de dólares en capacidad ociosa e incrementa permanentemente las facturas de electricidad base y el consumo de energía en modo de espera de sus instalaciones sin generar ganancias de producción proporcionales.
- La Solución: Aplicar La regla 70/30 para la selección de potencia láser—Adapte la potencia de su láser estrictamente a los materiales y espesores principales que representan más del 70 % de su carga de trabajo diaria, en lugar de gastar de más en los pedidos excepcionales de placas gruesas que representa el 30 % y que procesa solo una vez al mes.
Lectura relacionada¿Aún no te decides por la potencia adecuada? Lee nuestro análisis técnico: Máquinas de corte por láser de fibra de 6 kW frente a 12 kW: ¿Cuál se adapta mejor a su taller?
Error n.° 2: Tratar los límites de corte del laboratorio como capacidad de producción diaria.
- La idea errónea: Creer que el "Espesor máximo de corte" anunciado por el fabricante representa una capacidad de producción diaria continua de dos turnos.
- La RealidadEn condiciones de laboratorio controladas (con gas ultrapuro, temperatura/humedad constantes y óptica de última generación), un láser de 1.5 kW puede, técnicamente, cortar acero al carbono de 12 mm. Sin embargo, en un entorno de taller real, no puede mantener Producción en lotes de calidad industrial, sin rebabas, con ese grosor.
- El Costo: Escoria severa en el borde inferior, deformación óptica frecuente causada por la Efecto de lente térmica, desgaste rápido de las boquillas y tiempo de inactividad constante del operario para intervenciones manuales.
- La Solución: Evalúe siempre la capacidad del equipo basándose en una certificación del proveedor. Hoja de parámetros de grado de producción para una producción por lotes estable, en lugar de los límites de corte de laboratorio para muestras individuales.
Error n.° 3: Centrarse únicamente en la marca de la fuente láser y pasar por alto el recocido de alivio de tensiones de la bancada de la máquina.
- La idea errónea: Centrar el 100% de la evaluación en la marca de la fuente láser (por ejemplo, IPG, Raycus, MAX) e ignorar la calidad de fabricación del bastidor mecánico subyacente y la bancada de la máquina.
- La Realidad: Los láseres de fibra de alta potencia producen una aceleración dinámica extrema y fuerzas físicas durante el movimiento continuo a alta velocidad. Si la bancada de acero soldada no se somete a Recocido de alivio de tensiones a alta temperatura Durante el proceso de fabricación, las tensiones estructurales residuales se liberarán gradualmente a lo largo de 18 a 36 meses, provocando microdeformaciones en el marco.
- El CostoPérdida irreversible de perpendicularidad y precisión diagonal, desviación de posicionamiento y desgaste anormal de engranajes/cremalleras. Una vez que el marco se deforma, ni siquiera la fuente láser de más alta gama puede producir piezas con una precisión aceptable.
- La Solución: Antes de pagar un depósito, exija verificación del proceso e informes de inspección para el recocido de alivio de tensiones a alta temperatura. Por ejemplo, todas las máquinas de corte de servicio pesado diseñadas por láser de baño Utilizamos lechos recocidos de alta especificación, de diseño propio, diseñados para mantener tolerancias a nivel micrométrico incluso bajo un funcionamiento continuo e intensivo las 24 horas del día, los 7 días de la semana.
Error n.° 4: Subestimar las mejoras de la infraestructura de las instalaciones y los costos operativos auxiliares.
- La idea errónea: Asignar presupuesto únicamente para la compra de la maquinaria principal, ignorando la preparación del terreno, las mejoras del servicio eléctrico y los requisitos de equipos auxiliares.
- La Realidad: El funcionamiento a plena capacidad de un láser de fibra de alta potencia (por ejemplo, de 12 kW o 20 kW) requiere una infraestructura de instalaciones robusta, que incluye:
- Transformadores reductores de alta capacidad y líneas eléctricas dedicadas de alto amperaje;
- Enfriadoras industriales de doble circuito de alta potencia con control preciso de la temperatura;
- Sistemas de compresores de aire de alta presión (1.6–2.5 MPa) equipados con separadores de aceite y agua multietapa y secadores de aire refrigerados;
- Sistemas de extracción de polvo por impulsos con cartuchos múltiples de alta resistencia.
- El Costo: Gastos imprevistos de renovación de las instalaciones y elevados costes por tiempos de inactividad provocados por retrasos en la puesta en marcha debido a una infraestructura in situ inadecuada.
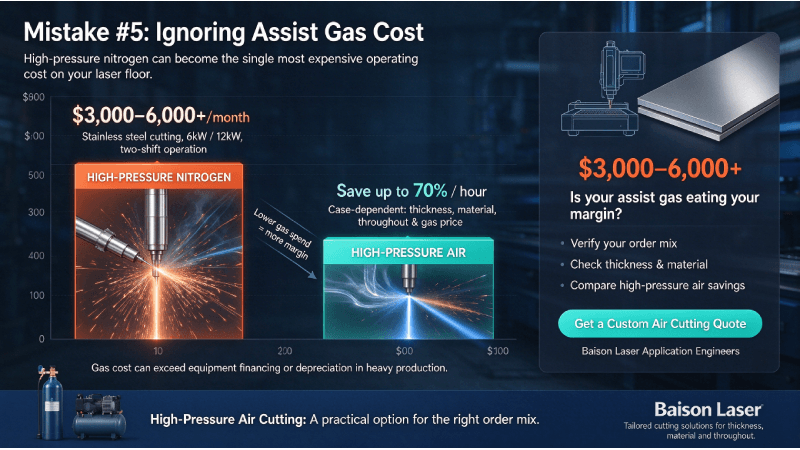
Error n.° 5: Ignorar los costos del gas auxiliar y el retorno de la inversión del corte con aire a alta presión.
- La idea errónea: No calcular los gastos mensuales recurrentes para nitrógeno de alta pureza (N₂) o oxígeno (O₂).
- La RealidadEn un entorno operativo de alto volumen con dos turnos, cortar acero inoxidable con nitrógeno a alta presión en un sistema de 6 kW o 12 kW puede fácilmente costar $ 3,000 a $ 6,000 + por mes En lo que respecta únicamente al gas. A lo largo de la vida útil del equipo, el coste total del consumo de gas puede superar el precio de compra original de la máquina.
- El Costo: Costes recurrentes no presupuestados que reducen los márgenes de beneficio bruto, llegando en ocasiones a superar el pago mensual del alquiler o la depreciación de la máquina.
- La Solución: Evalúe si su combinación de producción califica para Corte con aire a alta presiónIngenieros de aplicaciones en láser de baño Puede analizar los perfiles exactos de espesor de su material para configurar parámetros de corte por aire optimizados, reduciendo el consumo de gas por hora hasta en un 70 % en el procesamiento de placas de espesor medio a grueso.
¿Te preguntas cuánto podrías ahorrar utilizando aire comprimido en tus piezas específicas? Póngase en contacto con nuestro equipo de ventas técnicas para obtener un desglose personalizado del coste del gas.
Error n.° 6: Adquirir componentes mecánicos innecesariamente complejos con baja utilización en planta.
- La idea erróneaComprar accesorios complejos, como implementos de corte de tubos de 4 mandriles o cabezales de corte biselado 3D, cuando el 95% de los ingresos de su taller provienen del corte estándar de láminas planas o perfiles 2D.
- La RealidadLa mayor complejidad mecánica introduce más puntos potenciales de fallo, requiere una mayor habilidad del operador y complica la programación del software y la alineación óptica.
- El Costo: Mayores índices de averías, curvas de formación de operadores más largas y capital inmovilizado en funciones ociosas.
- La Solución: Adapte la configuración de su máquina estrictamente a su estructura de pedidos actual y a corto plazo. Si el procesamiento de láminas planas predomina en su negocio, elija una máquina láser plana de alta eficiencia dedicada en lugar de una máquina multieje que sacrifica la velocidad principal en favor de funciones secundarias.
Error n.º 7: Ignorar los acuerdos de nivel de servicio (SLA) localizados y la disponibilidad de repuestos en el extranjero.
- La idea erróneaComprar a una marca que no tiene inventario local de repuestos ni centros técnicos regionales solo para asegurar un precio de compra inicial bajo.
- La RealidadCuando fallan componentes críticos como soportes de lentes protectores, anillos de cerámica, módulos de accionamiento del cabezal de corte o tarjetas controladoras debido a plazos de entrega ajustados, esperar de 2 a 3 semanas por el transporte internacional paraliza toda la línea de producción.
- El CostoPérdida de cuentas clave de clientes, severas penalizaciones por retraso contractual y daños duraderos a su reputación en el mercado.
- La Solución: Asóciate con marcas consolidadas como láser de baño, que mantienen redes de servicio de respuesta rápida e inventarios localizados de repuestos en mercados globales clave para garantizar asistencia remota inmediata e intervención rápida in situ.
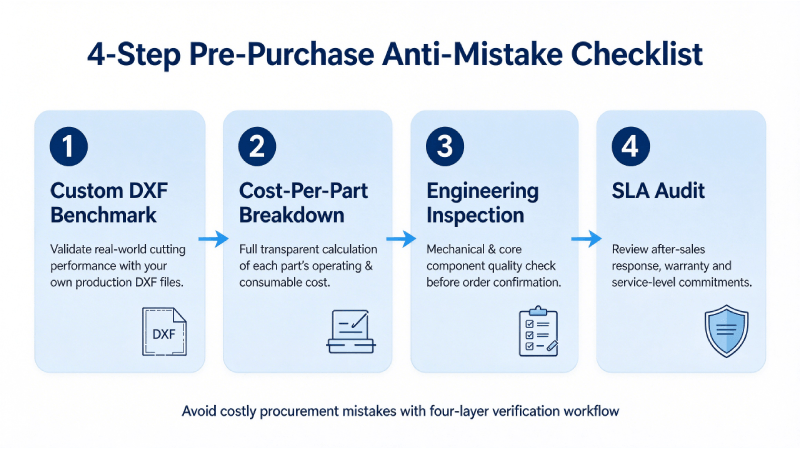
El proceso de verificación de 4 pasos antes de firmar un contrato de compraventa
Antes de finalizar cualquier acuerdo de adquisición de una máquina de corte por láser de fibra, insista en que sus equipos de ingeniería y abastecimiento completen esta auditoría de 4 pasos:
- Pruebas de rendimiento DXF personalizadasEnvíe los planos de piezas DXF/CAD complejos y reales de su fábrica al fabricante para una prueba de corte cronometrada y solicite documentación en vídeo continua y sin cortes.
- Desglose detallado del costo por pieza: Solicite un desglose detallado del consumo de electricidad, el consumo de gas auxiliar y el desgaste de consumibles (boquillas/lentes protectoras) para sus piezas específicas.
- Verificación de especificaciones de ingenieríaConfirme el peso total de la máquina, la certificación de recocido de la bancada (incluidos los tiempos de mantenimiento de temperatura y las curvas de enfriamiento) y las marcas/clases de tolerancia para cremalleras, piñones, servomotores y guías lineales.
- Auditoría del Acuerdo de Nivel de Servicio (SLA): Inspeccione los términos contractuales relativos a los plazos de entrega de repuestos locales, los tiempos de respuesta de los técnicos in situ y los detalles de la cobertura de la garantía.
Preguntas frecuentes
P1: ¿Es realmente fundamental el recocido para aliviar las tensiones en la bancada de la máquina y así prolongar la vida útil del láser de fibra?
A: Crucial. Las camas de acero soldadas acumulan enormes tensiones internas durante su fabricación. Sin un recocido de alivio de tensiones a alta temperatura (superior a 600 °C), la estructura metálica se relajará naturalmente en un plazo de 18 a 36 meses, introduciendo deformaciones de micro a milímetros. Esto resulta en una pérdida irreversible de repetibilidad que la calibración por software no puede corregir.
P2: ¿Cuál es el detalle que se suele pasar por alto al comprar una máquina de corte por láser de fibra importada?
A: Más allá del recocido del lecho, la característica más pasada por alto es la Sellado de armarios eléctricos y gestión térmica activa (como los aires acondicionados industriales independientes para gabinetes). Un sellado inadecuado permite que el polvo metálico conductor penetre en los módulos de control y las placas base, provocando cortocircuitos y costosas fallas electrónicas.
P3: Si mi presupuesto de adquisición es limitado, ¿debería priorizar una mayor potencia o la estabilidad del bastidor de la máquina?
A: Prioriza siempre la estabilidad mecánica y la calidad de la cama. Una mayor potencia del láser puede compensar la velocidad, pero una rigidez deficiente de la bancada o una imprecisión en el accionamiento arruinan la precisión de forma permanente. Una máquina con una bancada deformada es chatarra, por muy potente que sea la fuente láser.
P4: ¿Cómo apoya Baison Laser a los compradores internacionales con el servicio posventa y la entrega de repuestos?
A: Baison Laser proporciona Diagnóstico remoto experto las 24 horas del día, los 7 días de la semana. Respaldado por centros regionales de repuestos en mercados internacionales clave. Además, cada máquina se somete a rigurosas pruebas continuas de carga pesada antes del envío e incluye un kit de repuestos para desgaste cuidadosamente seleccionado, que elimina los tiempos de inactividad inesperados. ¿Necesita términos específicos del SLA o sitios de referencia locales en su zona? Póngase en contacto con nuestro servicio de asistencia global para obtener la documentación completa.
P5: ¿Cómo puedo verificar si la velocidad de corte anunciada por un proveedor es auténtica?
A: Nunca confíe en las tablas de parámetros PDF estáticas. El método más fiable es enviar sus archivos de piezas DXF reales para una Prueba de transmisión en vivo o prueba de video sin editar (Prueba de corte de transmisión en vivo)Asegúrese de realizar un seguimiento del tiempo total del ciclo, desde la carga del pedido hasta la descarga de la pieza terminada, incluyendo el posicionamiento, la perforación y la desaceleración en las esquinas.
Herramientas de adquisición y evaluación del retorno de la inversión
¿No está seguro de si su producción requiere corte por aire a 6 kW, 12 kW o alta presión? Envíe su lista de materiales y la distribución de espesores para recibir un desglose transparente del costo por pieza y un análisis del retorno de la inversión (ROI) elaborados por los ingenieros de aplicaciones de Baison Laser.
👉 [[Solicite una auditoría de adquisiciones y un análisis del retorno de la inversión gratuitos]]
Recursos relacionados para un análisis en profundidad
- Guía de selección maestra: Guía del comprador de máquinas de corte por láser de fibra 2026: Especificaciones, costos y evaluación del retorno de la inversión.
- Comparación de potencia: Máquinas de corte por láser de fibra de 6 kW frente a 12 kW: ¿Cuál se adapta mejor a su taller?
- Análisis de costos y precios: Precios reales de láseres de fibra y desglose de costes operativos (Edición 2026)