Los fabricantes de metal suelen enfrentarse a costosos errores al comprar equipos láser de fibra. Muchos talleres invertir en exceso en energía, pagar un precio extra por funciones innecesarias o pasar por alto los gastos operativos continuos. El resultado final: retorno de la inversión lento, mala consistencia en el corte, y tiempo de inactividad de producción no planificado.
Esta guía de compra está diseñada para propietarios de talleres, gerentes de producción e ingenieros de procesos. Olvídese de las afirmaciones de marketing genéricas y utilice la tabla de referencia a continuación para relacionar rápidamente la capacidad de la máquina con sus necesidades. requisitos de producción del mundo real.
Guía de referencia rápida: Tabla de selección de material, potencia y máquina.
Nota: : Los valores a continuación reflejan parámetros de producción en masa estables, no los límites de corte de muestras de laboratorio. Una unidad de 1500 W puede teóricamente cortar acero al carbono de 12 mm, pero no puede mantener una salida limpia y sin rebabas para trabajos por lotes continuos.
| Espesor del material | Potencia recomendada | Gas auxiliar | Velocidad estable típica | Tipo de máquina sugerido |
| Acero inoxidable/aluminio de 0.5 a 3 mm | 1.5 kilovatios-3 kilovatios | Nitrógeno / Aire comprimido | 15-35 m/min | Cortadora láser de mesa única de tipo abierto |
| Acero al carbono de 0.5–3 mm | 1.5 kilovatios-3 kilovatios | Oxígeno | 15-35 m/min | Cortadora láser de mesa única de tipo abierto |
| Acero de espesor medio de 4 a 12 mm | 6 kilovatios-12 kilovatios | Oxígeno (CS) / Nitrógeno (SS) | 4-12 m/min | Cortador de mesa de lanzadera totalmente cerrado |
| Acero de gran espesor de 16–30+ mm | 12 kW–30 kW+ | Oxígeno | 1.2-5 m/min | Cortadora industrial de gran formato y alta resistencia. |
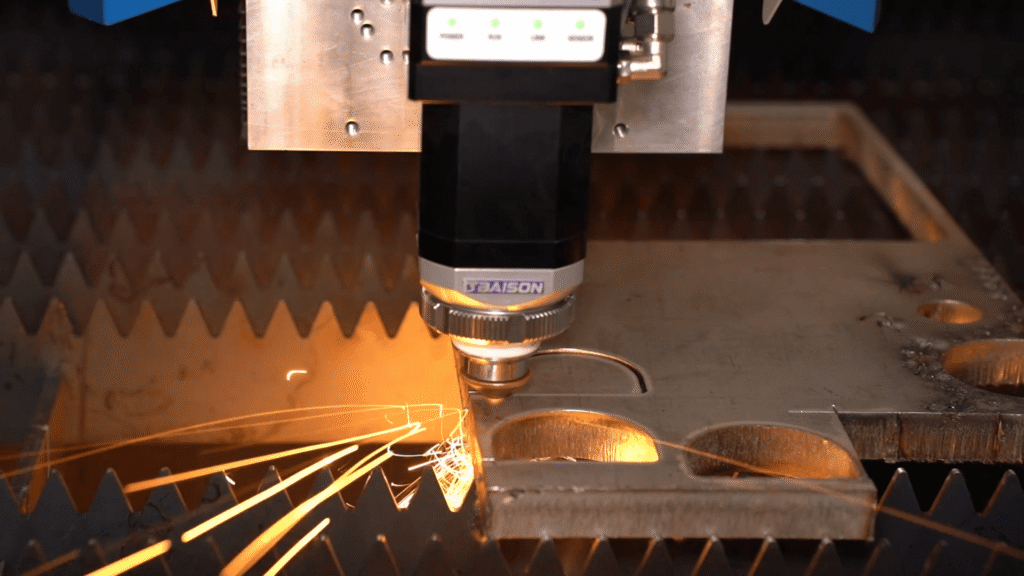
Selección de potencia láser: ajuste la potencia a su producción real.
El poder no lo es todo, sin embargo Una especificación de potencia incorrecta es el error de compra número 1Muchos compradores confunden la capacidad máxima de corte de muestras con Procesamiento por lotes diario confiable.
- 1.5 kilovatios-3 kilovatios: Más adecuado para metal de calibre delgado, producción de letreros y fabricación personalizada de lotes pequeños. Ofrece bajo consumo de energía por hora y el costo de los consumibles. No recomendado Si habitualmente procesa material de más de 8 mm para producción en masa.
- 6 kilovatios-12 kilovatios: Los Gama industrial Workhorse. Maneja acero al carbono medio, acero inoxidable y metales reflectantes, incluidos aluminio y cobre. Equilibra velocidad, capacidad y costo total de propiedad Para la mayoría de los fabricantes de tamaño mediano.
- 12 kW–30 kW+ Alta potencia:Construido para construcción de acero pesado y fabricación de maquinaria. Ofrece un alto rendimiento en placas gruesas, pero a la vez aporta Costos de electricidad, gas y reemplazo de componentes sustancialmente más altosInvierta únicamente si el trabajo con placas gruesas representa su principal fuente de pedidos.
Si aún no está seguro de su mezcla de materiales específica, consulte nuestra guía detallada sobre dDeterminación de los requisitos de potencia láser para la fabricación de metales..
Comparativa de tipos de máquinas: ventajas, desventajas y quién debería comprar cada una.
Cada diseño de máquina está orientado a volúmenes de producción específicos. No existe un único modelo que se adapte a todos los talleres.
1. Cortadora láser de mesa única de tipo abierto
- Ventajas: Menor costo de capital inicialFuncionamiento sencillo, mínimo mantenimiento.
- DesventajasCarga manual de placas detiene la producción; el marco abierto genera más humos y ruido.
- Ideal para: Tiendas de pequeño volumenTrabajos personalizados únicos, presupuesto de inversión limitado.
2. Cortadora láser de mesa de transporte totalmente cerrada
- Ventajas: El intercambio de doble tabla permite Carga de placas mientras continúa el corte (Velocidad de intercambio de 10 a 15 segundosEl marco cerrado mejora la seguridad en el lugar de trabajo y el control del polvo.
- Desventajas: Mayor huella, precio de compra más alto frente a variantes de una sola tabla.
- Ideal para: Talleres de volumen medio con el objetivo de reducir el tiempo de inactividad de las máquinas.
3. Cortadora láser de gran formato y alta resistencia
- Ventajas: Admite láminas de gran tamaño y placas ultragruesas, reducir la dependencia del procesamiento subcontratado externo.
- Desventajas: Requiere una gran superficie, así como mayores exigencias de instalación y cimentación.
- Ideal para: Fábricas de estructuras pesadas Procesamiento de piezas metálicas de gran tamaño.
4. Máquina de corte láser de tubos especializada
- Ventajas: Optimizado para tuberías redondas, cuadradas y de perfil; elimina el procesamiento manual secundario.
- Desventajas: no optimizado para la producción de láminas planas.
- Ideal para: Empresas cuyo negocio principal es fabricación de tuberías estructurales, pasamanos o componentes tubulares.
Al pesar unidades de láminas solamente, tubos solamente o unidades combinadas, lea nuestro análisis para comprender el Diferencias entre las máquinas láser de láminas y las máquinas láser de tubos..
Análisis exhaustivo de hardware crítico: Errores de configuración que los ingenieros deben tener en cuenta.
Muchos compradores comparan únicamente la potencia del láser y el precio. La calidad de los componentes determina precisión a largo plazo, frecuencia de falla, y cuánta precisión se conserva después de años de uso intensivo.
💡 Consejo profesional (Información para compradores poco convencional):
Mayor potencia láser NO equivale a una mayor precisiónLa precisión se define por tolerancia de cremallera y piñón, respuesta del servoaccionamiento, y Tratamiento térmico del armazón de la cama. Sobredimensionar la potencia en un cuadro ligero en realidad disminuye la precisión de corte a altas velocidades debido a la vibración del bastidor.
Fuente láser (IPG frente a Raycus / MAX)
Raycus, MAX e IPG son opciones convencionales ampliamente adoptadas para láseres de fibra industriales.
- IPG: Estabilidad comprobada en materiales altamente reflectantes como el cobre y el latón, precio unitario más alto.
- Raycus / MAX: Competitivo costo total de la propiedad para trabajos donde predominan el acero al carbono y el acero inoxidable. Las generaciones modernas incluyen protección antirreflejos incorporada para reducir el riesgo de daños por reflexión durante el corte de aluminio o latón.
- Advertencia crítica: No ignores disponibilidad de repuestos posventa para la fuente láser que haya seleccionado. Las fuentes baratas y desconocidas a menudo carecen de soporte técnico para repuestos en el extranjero.
Cabezal de corte: Enfoque automático vs. Enfoque manual
Cabezales de corte con enfoque automático Ajusta la altura de separación dinámicamente durante los trabajos, lo que proporciona una calidad de borde más uniforme al cortar. programas de anidamiento de espesor mixto. Cabezales de enfoque manual requieren ajuste del operador; funcionan bien para trabajos repetitivos de un solo espesor, pero aumenta el riesgo de defectos en nidos complejos de materiales mixtos..
Bancada y bastidor soldado
A correctamente lecho soldado pesado recocido Alivia la tensión interna durante la fabricación. Sin recocido de alivio de tensiones, la operación continua de alta carga introduce gradualmente deformación del marco. A lo largo de varios años, esto conduce a precisión de posicionamiento por deriva y dimensiones de corte inconsistentes, incluso con fuentes láser de primera categoría.
Costo operativo real: Calcule su gasto real por hora.
El precio de compra representa únicamente el desembolso de capital inicial. Los costes de funcionamiento se acumulan a lo largo del ciclo de vida de la máquina.
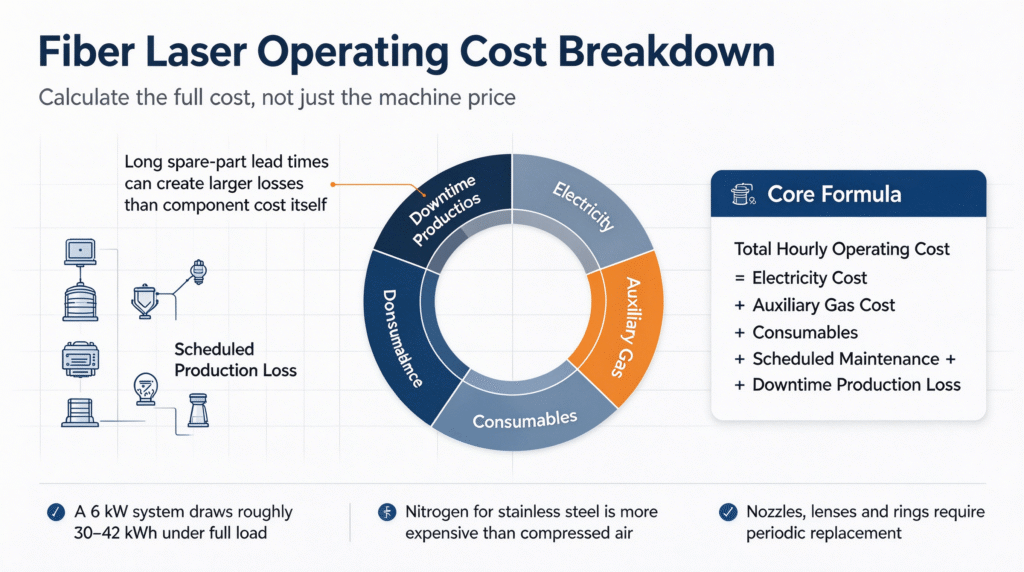
🧮 Fórmula de costos operativos básicos por hora:
Total Hourly Operating Cost = Electricity Cost + Auxiliary Gas Cost + Consumables + Scheduled Maintenance + Downtime Production Loss
Rangos de referencia del mundo real:
- Electricidad: Un sistema láser de 6 kW (incluidos el enfriador, los variadores y el equipo auxiliar) consume aproximadamente 30-42 kWh en funcionamiento a plena carga.
- Gas: Nitrógeno para crear cortes de acero inoxidable de alta calidad costos operativos mucho más elevados en comparación con el oxígeno para el procesamiento de acero al carbono o aire comprimido. Muchos fabricantes subestiman el gasto mensual en gas.
- Consumibles: Las boquillas, las lentes protectoras y los anillos de cerámica requieren reemplazo programado periódico.
- Pérdida por tiempo de inactividad: Averías imprevistas Generan costes indirectos derivados de los retrasos en los pedidos de los clientes, que a menudo superan con creces los costes de las piezas de repuesto.
Si desea explorar las bandas de precios de mercado completas para sistemas completos de corte láser, revise nuestro artículo que cubre Precios de mercado de las máquinas de corte por láser de fibra para 2026.
Marco práctico para el cálculo del retorno de la inversión en su taller.
No se fíe de las afirmaciones sobre el retorno de la inversión que le proporcionen los proveedores. Analice estos puntos para su propio negocio:
- Gastos actuales de subcontratación de corte externalizado al mes.
- Ahorro en costes laborales eliminando el trabajo secundario de rectificado y desbarbado.
- Horas de producción mensuales previstas del láser.
- Reducción de la tasa de desechos logrado gracias a una mejor calidad de corte.
- Gastos anuales de mantenimiento y funcionamiento.
💡 Consejo profesional:
El retorno de la inversión es positivo. solo cuando el ahorro mensual total supere la amortización mensual del equipo más los gastos operativos continuos.Comprar equipos de alta potencia que no puedas utilizar por completo prolongará significativamente el período de amortización.
Los errores de compra más comunes y costosos
- Especificar una potencia láser excesiva que rara vez utilizará: el capital queda inmovilizado sin que se produzca ningún aumento de producción.
- Evaluar la capacidad de la máquina únicamente por el espesor máximo de corte de la muestra indicado. sin verificar los datos de rendimiento de la producción en masa.
- Pagar de más por funciones premium Tu lista de trabajos nunca lo requiere.
- Descuidar la disponibilidad de repuestos y el soporte posventa local. para su región. Las ofertas de bajo precio se vuelven costosas cuando los componentes tienen plazos de entrega de varios meses.
- Subestimar el espacio del piso, el suministro de energía y los requisitos de ventilación. para unidades de alta potencia.
Preguntas frecuentes
P: ¿Puede un láser de fibra de 6 kW cortar acero al carbono de 25 mm?
A: Una unidad de 6 kW puede cortar acero al carbono de 25 mm como muestra de laboratorio, pero no puede mantener una producción por lotes estable y sin rebabas.. Para el procesamiento continuo de acero al carbono de 25 mm, Se recomienda encarecidamente una potencia de 12 kW o superior..
P: ¿Cuánta presión de aire comprimido se necesita para el corte por láser de fibra?
A: El corte con aire a alta presión para acero inoxidable normalmente requiere 1.6–2.5 MPa (16–25 bar) con estricta filtración de aceite y agua. Corte neumático en marcha Por debajo de 1.2 MPa se producirá una grave formación de escoria en el fondo.El corte con oxígeno para acero al carbono grueso se realiza a una presión mucho menor, normalmente alrededor de 0.05–0.3 MPa (0.5–3 bar).
Nota: Esto se refiere a la presión de trabajo de la boquilla., no la presión de suministro de entrada de su tanque de gas.
P: ¿Merece siempre la pena el coste adicional de un cabezal de corte con enfoque automático?
A: El enfoque automático genera un claro retorno de la inversión si Con frecuencia se ejecutan trabajos anidados de espesor mixto. Si procesa principalmente material de espesor único en grandes lotes, cabezal de enfoque manual de alta calidad Puede ofrecer resultados iguales sin coste adicional.
P: ¿Cuál es el mayor coste oculto tras la compra de la máquina?
A:Con frecuencia se pasa por alto el tiempo de inactividad no planificado. Los largos plazos de entrega de piezas de repuesto de proveedores extranjeros pueden paralizar la producción durante semanas, creando pérdidas mucho mayores que el coste de las piezas de repuesto.El servicio de atención al cliente local debería ser un factor determinante en la selección del proveedor.
Soluciones a medida para fabricantes de diferentes tamaños
Tras definir claramente la combinación de materiales, el rango de espesor de las placas, el objetivo de producción diaria y el presupuesto, podrá reducir las opciones de equipos.
Al comparar proveedores, busque fabricantes capaces de proporcionar Muestras de corte reales que coinciden exactamente con su conjunto de materiales.en lugar de demostraciones genéricas en salas de exposición. Proveedores como Baison Laser construyen configuraciones de máquinas adaptadas a pequeños talleres personalizados, fabricantes de volumen medio, y líneas de producción de la industria pesada.
Llamada a la acción (ganchos de conversión)
📥 ¿Necesita tablas de referencia prácticas sobre velocidad de corte y consumo de gas para láseres de fibra de 1.5 kW a 30 kW?
👉 Descarga gratuita de la hoja de parámetros de corte láser 2026
¿Aún no está seguro de si 6 kW o 12 kW se ajustan mejor a sus pedidos habituales de acero inoxidable y acero al carbono? Envíenos el grosor de su material y su perfil de producción mensual para que nuestros ingenieros de aplicaciones láser le realicen un análisis de retorno de la inversión (ROI) personalizado y gratuito.
👉 Hable con el ingeniero de aplicaciones.
Conclusión
La adquisición exitosa de láseres de fibra es No se trata de comprar la máquina más potente disponible.. Significa Alinear la potencia del láser, la configuración mecánica y el presupuesto con su perfil de pedido real.Evite la incorporación de nuevas funciones impulsada por el marketing, calcule tanto la inversión inicial como los gastos operativos a largo plazo y verifique las especificaciones de los componentes antes de tomar la decisión final de compra.