
Este artículo explorar varios métodos para analizar rápidamente la resistencia de una unión soldada. Comencemos el viaje a través de la soldadura láser y las mejores prácticas empleadas por Equipos láser Baison.
Comprensión de la soldadura láser
El evolución de la soldadura láser ha hecho posible la alta calidad. Ahora, la soldadura es un proceso en el que dos metales se unen mediante utilizando alta potencia y velocidad de soldadura. En soldadura por láser, una Se utiliza un rayo láser para combinar las piezas de metal. con alta velocidad de soldadura.
Aquí, la unidad de soldadura láser independiente se utiliza para dirigir un rayo láser hacia el metalDebido a la alta velocidad de soldadura, el punto de contacto del láser se funde y se suelda de forma robusta. La soldadura láser está revolucionando y está logrando avances. Un rayo láser a menudo se produce mediante soldadura con láser de CO2 o soldadura con láser de fibra.
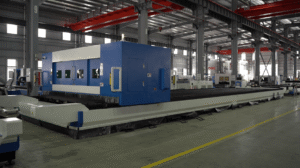
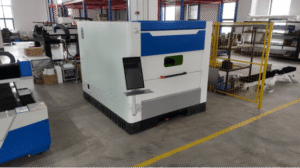
En las líneas de producción industrial, la soldadura láser de fibra es en última instancia una un delicado equilibrio entre máxima velocidad y extrema precisiónLas máquinas de soldadura láser de fibra Baison ofrecen potencias de salida que van desde 1kW a 40kWEn la producción en masa real, pueden soldar. Acero inoxidable de 1 mm a velocidades de hasta 80 mm/s, y lograr soldadura de penetración profunda y alta eficiencia on Acero al carbono de 5 mm a 15 mm/s.

Los sistemas de soldadura láser de fibra de Baison ya se utilizan a gran escala en todo el mundo.—alimentando energia nueva (tapas superiores de la batería), hardware de primera calidad (piezas de exportación sin pulir) y dispositivos médicos (cajas herméticas ultrafinas) para ayudar a los fabricantes Reduzca costos y aumente la eficiencia..
En las pruebas de soldadura a tope PQR, extracción precisa de muestras es fundamental para el cumplimiento. Basado en datos de planta de fábrica, el Laboratorio de Procesos Baison Establece un estándar de muestreo estricto para placas de 1 a 8 mm:
- Guarnición: Corte 50 mm de ambos extremos de la placa de prueba para desechar zonas de arranque/parada de arco inestables.
- Diseño: Dentro del segmento aprobado por NDT, extraer muestras simétricamente desde afuera hacia adentro: Tracción — Doblado — Metalográfico (centro) — Doblado — Tracción (totalizando 2 de tracción, 4 de flexión y 1 metalográfica).
Este diseño evita por completo Zona Afectada por el Calor (HAZ) interferencia. Respaldado por los láseres de alta potencia de Baison, Blindaje de argón de alta pureza de 0.1–0.2 MPay alimentación de alambre de precisión, las pruebas reales lo logran Fractura del metal base al 100%Para los fabricantes de alto nivel, esto disposición probada en campo es la clave para superar el proceso de cualificaciones en el primer intento.
Por qué las pruebas de resistencia de las soldaduras con láser son cruciales
La soldadura láser es una tecnología de unión de metales sumamente eficiente y precisa. que tiene varias ventajas, como por ejemplo: baja deformación, una zona restringida afectada por el calor (ZAC)y la capacidad de soldar diversos materiales. Sin embargo, la La calidad e integridad de las uniones soldadas pueden deteriorarse con el tiempo.Aquí están algunas de las razones por las que Las pruebas de resistencia de la soldadura láser son cruciales..
- Le complacerá saber que puede garantizar que las articulaciones puedan soportar la tensión sin fallar.
- Utilizando estas pruebas, usted puede, sin falta, validar el proceso de soldadura láser y determinar si es cumple con las cualidades mecánicas del proceso de producción.
- Con una prueba de soldadura, puedes realizar correcciones de rumbo en su proceso de soldadura.
- Puede demostrar la eficacia de factores del proceso de soldadura tales como velocidad de soldadura, potencia de soldadura por haz láser, etc.

Diferentes tipos de juntas de soldadura
Hay Cinco tipos básicos de juntas de soldadura láser utilizado en la industria:
Tipo 1 – Soldadura de unión a tope
Cuando dos piezas de metal están unidasy sus lados están soldados, un unión a tope se forma. Las juntas a tope se emplean comúnmente en sistemas de plomería y pueden ser simples, dobles o múltiples. Para comprender mejor, considere lo siguiente: espesor y método de soldadura.
Tipo 2 – Soldadura en T
A junta de tee se forma cuando una pieza de El metal es perpendicular a otro, lo que lleva a la formación de una Forma de T. Considerando la estructura, se hace cuando un El tubo está soldado a una placa base.Sin embargo, debe asegurarse de que haya penetración efectiva en la raíz del metal de soldadura.
Tipo 3 – Soldadura de juntas de borde
An unión de borde es una especie de unión de soldadura láser en la que las piezas metálicas se colocan juntas de manera que sus bordes son uniformesy dichas soldaduras se utilizan comúnmente en fabricación de chapa. El objetivo del metal de soldadura es crear una unión con tensión distribuida que puede soportar una carga, que es exactamente lo que sucede con las uniones de borde.
Tipo 4 – Soldadura de juntas traslapadas
El Junta de solape es otro tipo importante de junta de soldadura (distinto de una junta a tope). Las dos piezas de metal están dispuestas en una patrón superpuestoSe pueden soldar sin problemas para crear un unión de soldadura láser impecable.
Tipo 5 – Soldadura de juntas de esquina
A junta de esquina La soldadura es similar a la soldadura de juntas en T, pero difiere en el posicionamiento del metal. La única diferencia es que el metal se suelda en una Forma de L en la esquinaEstos se utilizan con mayor frecuencia en la fabricación de marcos, cajas metálicas, Y así sucesivamente.
Estas son algunas de las uniones por soldadura láser más frecuentes. El tipo de conexión elegida está determinada por criterios como la Metal de soldadura, la resistencia necesaria, el método de soldadura. tales como el método de soldadura por rayo láser, etc. Cada articulación tiene su propias ventajas y desventajasDebes seleccionar el mejor tipo para obtener uniones soldadas fuertes y duraderas.

¿Por qué muchos fabricantes sufren de... Agrietamiento por calor en las juntas láser de esquina y solape., o penetración incompleta en soldaduras a tope ¿Incluso con pequeñas brechas? El culpable es un falta de control preciso sobre la distribución de energía y el gas de protección.Baison evita hablar en teoría., entregando Resultados de laboratorio industrial comprobados:
- Manejo de huecos de ensamblaje: Resolver perforaciones por quemadura en juntas a tope de láminas delgadas, Baison utiliza Tecnología de soldadura por oscilación para ampliar la cobertura puntual. Combinado con una alimentación de alambre de precisión, logra fácilmente soldadura de un solo lado con formación de dos lados sobre el ajuste huecos de hasta 1.5 mm.
- Control de salpicaduras y protección: Para placas de espesor medio, el estándar de Baison Sistema de mezcla de gases de la serie MAP es clave. Al mezclar con precisión los gases de protección, suprime las salpicaduras y optimiza la metalurgia de la soldadura. En la práctica Pruebas de acero inoxidable de 3 mm (Parámetros: Potencia de 2 kW, velocidad de 1.1 m/min, caudal de gas de 15 L/min.), el sistema proporcionó bordes de soldadura suaves con cero socavación o porosidad.
En definitiva, Baison aumenta la eficiencia general del procesamiento en más del 30%.Para los fabricantes que buscan contratos de alto margen, esto “Sin pulir, en una sola pasada” El rendimiento es verdadero Reducción de costes y aumento de la eficiencia.
Factores que influyen en la resistencia de la soldadura
Uniformidad de la soldadura láser en función de la longitud del metal base. Garantiza una soldadura láser de calidadPor lo tanto, si se omite un factor, la calidad se ve afectada. Aquí hay algunos factores que influencia de la resistencia de la soldadura láser:
- El calidad de las soldaduras en materiales metálicos garantiza la longevidad de las juntas soldadasPor lo tanto, debe comprobar el calidad del material y grosor del material base para una mejor resistencia de la soldadura. También debe prestar atención a la concentración de estrés en las articulaciones para determinar el eficacia del diseño en la soldabilidad.
- El parámetros de proceso utilizados para la soldadura láser desempeñan un papel importante. Si utiliza un método de soldadura diferente para diferentes metales base, podría haber un impacto en la soldabilidad. En caso de que tenga acero de alta resistencia, puedes utilizar soldadura por arco de plasma para evitar el sobrecalentamiento.
- Para obtener resultados eficaces, utilice un fuente de alta potencia para un rayo láser de alta potencia. También puedes incluir un gas protector para proteger la unión de soldadura láser de contaminantes externos. Sin embargo, mantenga siempre el metal de soldadura en un estado libre de contracción y expansión durante todo el proceso de soldadura láser.
- Velocidad de soldadura tiene un efecto directo en la calidad general de la soldadura y la zona afectada por el calor (ZAT). Como resultado, para la soldadura láser, asegúrese de que el La velocidad y la potencia del rayo láser están perfectamente equilibradas.Otro factor crucial a considerar para una correcta distribución de energía y concentración de calor está controlando el enfoque y tamaño del punto del rayo láser.
- Hay ocasiones en que el material es corrosivo, entonces debe asegurarse resistencia a la corrosión mientras trabajamos en dichos medios. Sin embargo, insistimos en llevar a cabo pruebas de control de calidad Para asegurar la Durabilidad de las uniones soldadas por láser.

En el procesamiento industrial, resistencia de la soldadura láser depende de la coincidencia precisa de potencia, velocidad y flujo de gas. Las pruebas del laboratorio de procesos de Baison demuestran que al procesar Acero al carbono y acero inoxidable de 1 a 8 mm, manteniendo el Flujo de gas de protección estrictamente a 12–20 L/min con velocidades de soldadura de 15–25 mm/s estrecha el Zona afectada por el calor (ZAC) reducida a tan solo 1/5 de la soldadura por arco tradicional.. For aleaciones de aluminio, cambiando a un Escudo de argón puro de alto flujo de 20–25 L/min se requiere.
Pruebas de microdureza revela una excepcional transición suave del gradiente de dureza entre la zona de soldadura de Baison y el metal base, que presenta Granos microcristalinos refinados y densamente empaquetadosEste fino control de energía elimina por completo el riesgo de fractura frágil bajo condiciones de trabajo de alta presión, lo que da a los fabricantes la Ventaja técnica fundamental necesaria para conseguir contratos de alto nivel..
Seis formas de evaluar la resistencia de las juntas láser
Con el aumento de las actividades de carga y descarga, se ha vuelto crucial comprobar la resistencia de las soldaduras láser en todos los procesos de fabricación asegurando que Se cumplen todos los parámetros de soldadura láser.. Aquí están seis pruebas que puede proporcionarte un mejor camino:
1. Pruebas de tracción
El ensayo de tracción se realiza en el estado inicial para probar el rendimiento del metal de soldaduraSe hace para determinar el mejor metal de relleno para la aplicación de soldadura láser. Se carga y estira una pieza de demostración de las mismas medidas para probar la resistencia a la tracciónh y ductilidad de la soldadura.
Después de la prueba, se muestra la resistencia a la tracción. Los fabricantes realizan pruebas de resistencia a la tracción.procedimientos según el Requisitos específicos de las placas de metal base.
Los ensayos de tracción pueden realizarse de diversas maneras. Uno, puedes Separe la soldadura láser hasta que llegue a un punto de rupturaEn segundo lugar, puedes colócalo en cizallamiento hasta que alcance su punto de ruptura extremo. También puedes hacer un test de comprensión para comprobar la resistencia a la tracción de la unión soldada por láser.
2. Prueba de flexión
El prueba de flexión se suele hacer en el juntas soldadas a tope donde el ductilidad y resistencia al agrietamiento Se evalúa la junta de soldadura láser. El proceso es simple y cualitativoPor lo tanto, podría realizarlo bajo supervisión o por su cuenta. Las pruebas de flexión comunes incluyen: prueba de flexión guiada y conectar prueba de flexión lateral.

3. Pruebas de microdureza
En esta prueba, las uniones soldadas se evalúan en profundidad. Podrá obtener conocimientos sobre las microestructura y propiedades mecánicas de las juntas soldadas en un nivel microscópico. Al formar una junta, el calor se localiza y se produce una reacción. zona afectada por el calor (ZAT) se forma adyacente a la soldadura. Aquí es donde prueba de microdureza ayuda. Comprueba si variaciones dentro de la ZAZ y determina si existe alguna posibilidad de agrietamiento o reducción de la resistencia.
4. Pruebas de fatiga
En las industrias manufactureras, existe un ciclo de carga y descarga múltiple de objetos. Hay posibilidades de que cuando estésrepetir el ciclo, tu articulación or El objeto podría romperse en pedazos y eso puede costarle dinero y tiempo. Por eso ensayo de fatiga es importante que usted realice evitar cualquier posible fallo futuro. El propósito inmediato de esta prueba es identificar la límite de resistencia de la junta de soldadura láser.
El resultado se basa en el número de ciclos de carga un componente puede durar. El proceso es simple; todo lo que tienes que hacer es conseguir un muestra idéntica a la soldadura. Después de eso, tienes que cargar el material y realizar una ciclo de carga y descargaPara cada soldadura, las especificaciones o medidas de peso son diferentes, por lo que debe tenerlas en cuenta antes. Procediendo con las pruebas.
Debe continuar el ciclo de pruebas de fatiga hasta que tenga un resultado adecuado. Curva de estrés-vida (SN) y límite de resistencia de la articulación.
5. Evaluación de Impacto
Prueba de impacto te ayuda a determinar el tenacidad y resistencia del material que planea utilizar para la soldadura láser. Hay ocasiones en las que su El objeto podría enfrentarse a fuerzas externas.y, para su sorpresa, está intacto. La afortunada razón detrás de esto es el resultado positivo en evaluación de impactoPuede soportar esa carga, y otros fallarán. En pocas palabras, el objetivo principal es comprobar la capacidad de absorción de energía del material para evitar cualquier fallo futuro.
Aprender sobre cada prueba no es pan comido, pero debes saber que la prueba de impacto se divide en dos categorías: la Prueba de impacto Charpy y conectar Prueba de impacto Izod.La muestra se coloca en un máquina de tipo pénduloy el péndulo se descarga desde una altura específica durante el Prueba de impacto CharpyEl resultado está determinado por el cantidad de energía liberada tras el impacto, que se utiliza como indicador de dureza.
En la sección Prueba de impacto IzodPor otro lado, el espécimen se mantiene en una postura verticaly el péndulo es golpeado desde el lado opuesto. En este caso, el energía absorbida representa el factor de tenacidad en la soldadura láser.

6. Ensayos no destructivos (END)
Los componentes soldados tienen prioridad en pruebas no destructivas. ellos son no dañado, y calidad de la unión de soldadura láser También se evalúa. El objetivo principal de este procedimiento es detectar cualquier defecto así como evaluar la calidad de soldadura.
Existen algunos métodos de END que se llevan a cabo para realizar esta prueba de manera efectiva. Se llaman inspecciones visuales, pruebas radiográficas (RT), pruebas ultrasónicas (UT), pruebas ultrasónicas de matriz en fase (PAUT), prueba de partículas magnéticas (MT), etc. Si combinas algunas de las técnicas NDT, podrías obtener algunas respuestas extra favorables.
En la evaluación de la calidad de la soldadura láser industrial, el punto de referencia definitivo para los ingenieros técnicos es lograr Fractura del metal base al 100%, demostrando la soldadura La resistencia metalúrgica supera la de la materia prima misma..
Para resolver el problema que afecta a toda la industria agrietamiento en caliente y falla por fatiga En acero de alta resistencia y aluminio, los equipos Baison utilizan Control dinámico a nivel micrométrico sobre la posición focal y el tamaño del punto.. Combinado con optimizado Trayectorias de herramienta oscilantes para refinar la estructura del grano., Baison ha impulsado el vida útil por fatiga bajo carga alterna de componentes de servicio pesado—como las plumas de las grúas—por mayor a 25%Para los fabricantes que buscan pedidos de exportación de alto nivel o contratos de grado automotriz, esta capacidad de pasar consistentemente pruebas destructivas brutales es la máxima ventaja para Asegurar la calificación de proveedores de primer nivel..
Mejores prácticas para probar la resistencia de la soldadura
Existen varias puntos clave A tener en cuenta si desea seguir las mejores prácticas para realizar pruebas de resistencia de soldadura adecuadas. Estas son las siguientes:
1. Estandarización y Documentación
El comienzo de cualquier prueba es el más etapa crucial y si quieres ejecutar una prueba estructurada, entonces debes seguir normas y directrices específicas del sector, como Estándares AWS or guía iso. Concéntrese en documentar los procedimientos y condiciones de las pruebas.

2. Condiciones de prueba reproducibles
Debes mantener Condiciones de prueba consistentes y controladas, incluyendo Calibración de temperatura, humedad y equipos. El siguiente paso es seleccionar las técnicas de prueba adecuadas basado en la tipo de soldadura y la información requerida (por ejemplo, tracción, flexión, cizallamiento, dureza).
3. Destructivo versus END
Tu puedes elegir métodos de ensayo no destructivos San Pancho pruebas ultrasónicas o radiográficas cuando corresponda. Otro método es el técnica de ensayo destructivoSe utiliza en casos que requieren evaluación de resistencia máxima.
4. Alineación de la muestra
Asegúrese de que Las muestras están alineadas correctamente con las fuerzas aplicadas. para evitar introducir fuerzas de flexión o corte. Después de eso, concéntrese en configurar un entorno de prueba. Replicar las condiciones del mundo real durante las pruebas para simular las condiciones de servicio. Siempre considerar condiciones extremas para obtener resultados óptimos.
5. Registro y análisis de datos
Registro de curvas de carga-desplazamiento, modos de fallay cualquier desviación del comportamiento esperado. Analizar los datos para determinar los parámetros relevantes. (por ejemplo, límite elástico, resistencia máxima). Seguir procedimientos de soldadura establecidos, incluyendo parámetros como aporte térmico, técnica y material de relleno. Mantener control preciso durante el proceso de soldadura.
6. Análisis estadístico
Usar Análisis estadístico para múltiples pruebas o evaluaciones por lotes. comprender Distribución y variabilidad de la resistencia de la soldadura. Usted también debe Cumplir con los protocolos de seguridad durante las pruebas destructivas., especialmente cuando se trate de fuerzas o presiones elevadas. Proporcione la información adecuada. Equipo de Protección Personal (EPP).
7. Examen posterior a la prueba
Examinar las muestras fracturadas identificar modo de fallo y cualquier signo de defectos, como falta de fusión, porosidad o grietas. Prepare informes de prueba completos, incluyendo detalles de los métodos de prueba, resultados, observaciones y conclusiones. Comunique claramente los valores de resistencia de la soldadura. y ellos implicaciones para la idoneidad del componente para su propósito. Utilice los resultados de la prueba para informar mejoras de procesos y medidas de control de calidad, apuntando hacia Soldaduras consistentes, fuertes y fiables..

Preguntas Frecuentes
P1: ¿Por qué el muestreo debe ser estrictamente simétrico?
A: Para eliminar concentraciones repentinas de tensión. El diseño “Tracción — Flexión — Metalografía — Flexión — Tracción” garantiza que cada muestra refleje fielmente la calidad de la soldadura principal.
P2: ¿Cómo deben cortarse las muestras para proteger los datos de resistencia?
A: Utilice el procesamiento en frío como Alambre EDMEl corte térmico (con llama/plasma) crea una zona afectada por el calor (ZAC) secundaria que distorsiona los resultados de las pruebas de tracción.
P3: ¿Qué ocurre si las pruebas de tracción siguen sin mostrar fractura en el metal base?
A: Los materiales especializados desarrollan fácilmente microdefectos bajo la acción de los láseres. Ciertas aleaciones requieren un ajuste preciso en función del entorno. [Haga clic aquí para obtener una solución personalizada] para obtener una optimización de parámetros personalizada por parte de un ingeniero de Baison.
P4: ¿Podemos omitir el recorte de 50 mm de ambos extremos de la placa de prueba?
A: Absolutamente no. Los extremos de 50 mm son Zonas de inicio/parada del láser inestables Propensos a la falta de fusión y a la porosidad. Deben eliminarse para garantizar un cumplimiento del 100%.
P5: ¿Cómo garantiza Baison la ausencia total de porosidad en la muestra metalográfica central?
A: Baison combina un Cabezal oscilante inteligente con alimentación de alambre de precisiónLa protección continua con gas a una presión de 0.1–0.2 MPa agita el baño de fusión para expulsar los gases, lo que garantiza una estructura de grano densa y sin porosidad.
¡Es hora de terminar!
El Glosario de pruebas de resistencia de soldadura Se explica en detalle para que te resulte fácil. Es así: Ensayos no destructivos (END), prueba de evaluación de la resistencia de la unión mediante láser de tracción, pruebas de fatiga, etc. Estas son algunas de las pruebas más conocidas para evaluar la fuerza ode la junta de soldadura láser.
Aprenda sobre ellos en detalle y comprenda cómo ayudan en eliminar cualquier fracaso futuro por adelantadoLos resultados son prometedores y pueden ayudarte de un millón de maneras. pre-soldadura y post-soldadurasesiones ng.
¡Comencemos ahora mismo con la soldadura láser de calidad!
¿Ya ha empezado a trabajar en su próximo proyecto de soldadura y quiere probar la resistencia de sus uniones soldadas con láser? láser de baño es la solución perfecta para ti. Damos soluciones personalizadas según sus requisitos específicos. Contáctanos ahora, y nuestro equipo profesional te atenderá sin ningún compromiso. Ponte en contacto con nosotros ahora mismo para conocer las condiciones financieras. cotización.