En la actual ola de transformación de la fabricación global, el procesamiento de tubos de alta resistencia ya no es solo cuestión de "corte." Para la ingeniería de puentes, los edificios de gran altura y las empresas de fabricación de equipos a gran escala, la competencia entre los cortadores de tubos láser ha cambiado desde hace tiempo de un carrera de potencia pura a una competencia más profunda de “rendimiento del proceso” y “eficiencia integral de los materiales.”
Cuando su taller de producción todavía tiene problemas con escoria en secciones transversales causado por la vibración de tubos de paredes gruesas, o lamentando las ganancias perdidas por el Remanente obligatorio de 300 mm al final de cada tubo, sus competidores pueden haber reconstruido ya sus costos a través de lógica de fabricación de precisión.
La intención original detrás del desarrollo del baison V52UTTP es llenar el enorme vacío entre estabilidad fisica y utilización de materia prima en cortadoras de tubos de alta gama y alta resistencia. Esto no es solo una actualización de equipo, sino una revolución de la producción industrial sobre cómo “recuperar” las ganancias directamente del montón de chatarra.
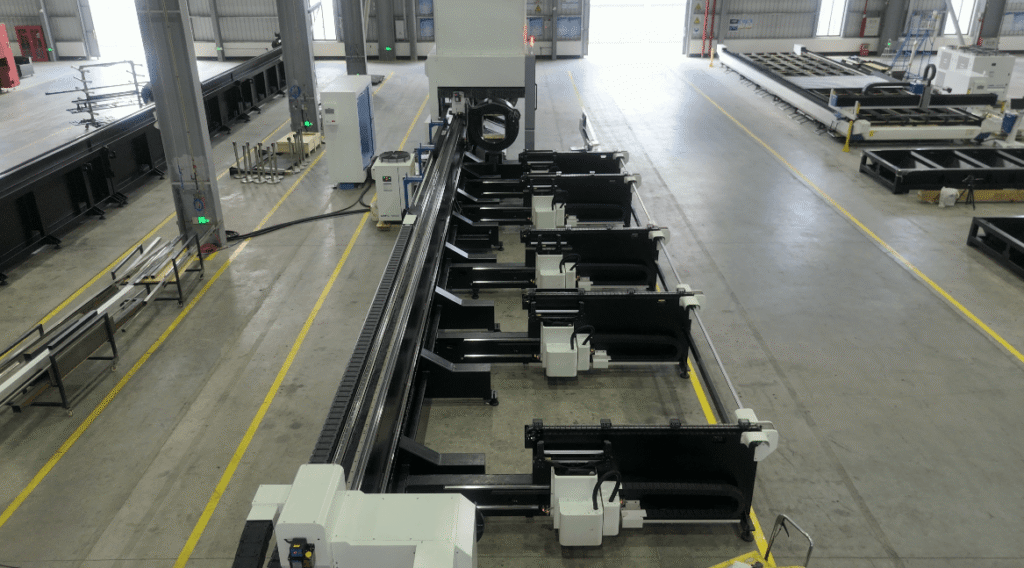
V52UTTP: Diseñado para un rendimiento máximo en planta
En entornos reales de procesamiento de tubos de alta resistencia, las empresas se enfrentan a una cadena de desafíos de consumo de costos interconectados. Primero, al manejar Tubos de paredes gruesas de 400 mm a 500 mmLos sistemas tradicionales de tres mandriles a menudo tienen dificultades para... Bloquee de forma segura las piezas de trabajo pesadas. durante la rotación a alta velocidad debido a rigidez insuficiente.
Este movimiento centrífugo provocado por el propio tubo desencadena directamente vibraciones de alta frecuencia, lo que resulta en una situación inevitable Desconchones en los bordes y texturas irregulares en las secciones cortadas. Esto conduce a calidad del producto deficientelo que obliga a las empresas a invertir en costosos rectificado secundario manual, lo que aumenta drásticamente el costos de producción ocultos por unidad.
En segundo lugar, las limitaciones estructurales físicas de los modelos tradicionales impiden que los extremos de los tubos se introduzcan con precisión en la zona de procesamiento láser durante el corte, lo que produce un resultado inutilizable. Zona muerta de 200 mm a 300 mm. al final de cada tubo. Para la adquisición de materia prima basada en toneladas, este desperdicio de material acumulativo es sin duda un problema masivo, fuga de activos largamente ignorada.
Además, debido a las limitaciones de una sola función, los modelos tradicionales a menudo se quedan cortos cuando se enfrentan a demandas de Corte de vigas en H, vigas en I o biselado de alta calidad.Esto obliga a las fábricas a transportar repetidamente las piezas de trabajo entre cortadoras de tubos láser, fresadoras y estaciones de corte manual, lo que no solo prolonga considerablemente los ciclos de entrega. pero también reduce severamente el total eficiencia operativa del taller mediante una engorrosa planificación logística.
La solución Baison V52UTTP: Transformando el costo en ganancia.
El valor fundamental de la baison V52UTTP radica en su completa transformación de la lógica física y económica procesamiento de tubos de alta resistencia, entrega valor integral.
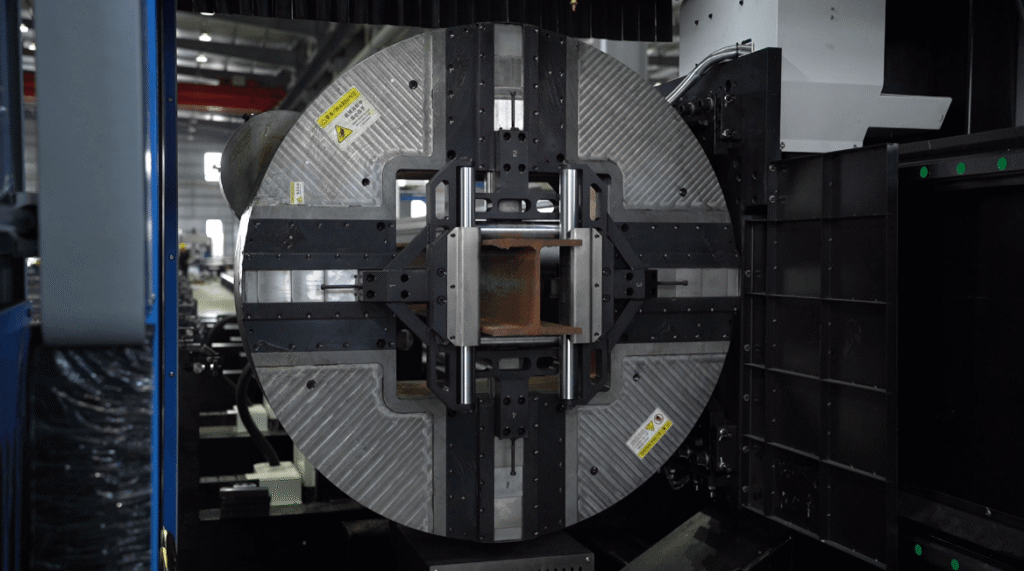
El desarrollo independiente Sistema de mandril de alta resistencia 520 alcanza la condición física restricciones de “confinamiento” de tubos pesados aumentando el área de contacto de las mordazas y mejorando la retroalimentación de fuerza de circuito cerrado. Mantiene una precisión absoluta. concentricidad incluso en condiciones de alta rotación, eliminando el astillado de los bordes inducido por vibraciones en la fuente y asegurando que sus productos estén terminado directamente de la máquinaeliminando por completo los elevados costes de molienda.
El innovador tecnología de articulación de cuatro mandriles logra verdadero procesamiento “sin residuos” mediante una transmisión de relés precisa, transformando por completo los extremos de los tubos —que tradicionalmente debían desecharse en el contenedor de chatarra— en productos vendiblesEn la era actual de aumento de las materias primas, esto impulsa directamente su Utilización de materiales, convirtiendo las pérdidas anteriores en pura ganancia.
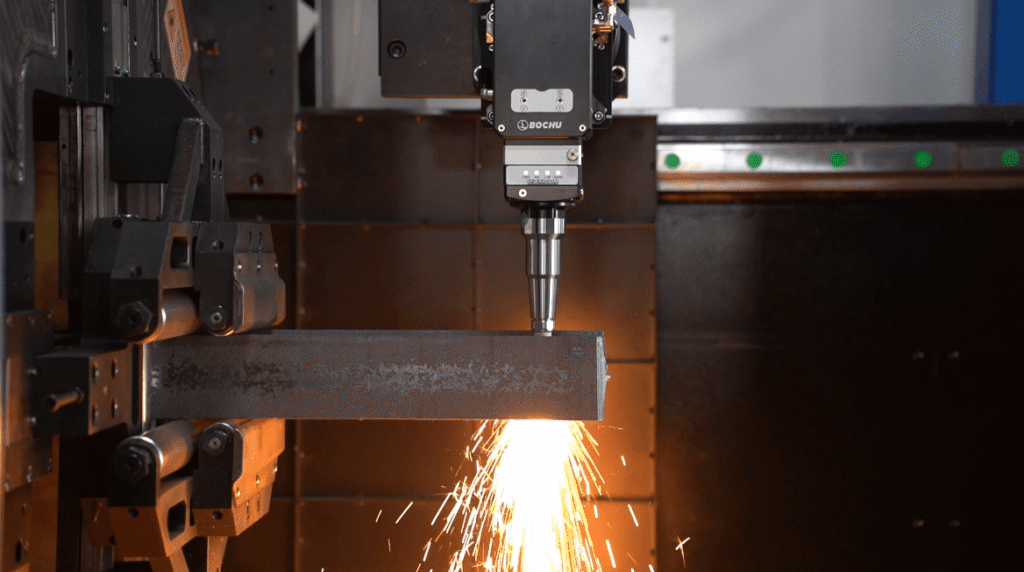
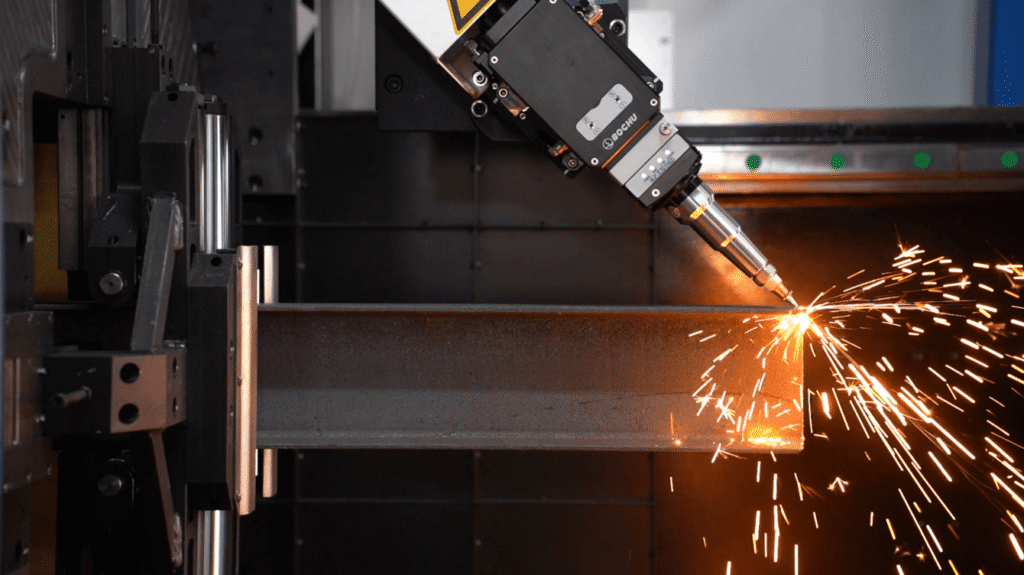
El V52UTTP es mucho más que una simple máquina de corte. Su potente sistema de control de enlace multieje apoya preprocesamiento único de vigas H, hierros angulares y biseles complejos, combinando procesos que originalmente requerían tres máquinas diferentes en una un solo paso, lo que simplifica drásticamente la logística y la transferencia de materiales dentro del taller.
Combinado con nuestro Servicio de optimización de parámetros de procesos de ciclo de vida completo, nos aseguramos de que su taller pueda producir de forma constante. piezas industriales de alta calidad incluso bajo condiciones fluctuantes de temperatura y humedad, realmente maximizando su Retorno de la Inversión (ROI).
V52UTTP frente a alternativas convencionales: Los datos hablan por sí solos
En la producción real, los cortatubos tradicionales de alta resistencia a menudo presentan problemas como: longitud remanente excesiva, estabilidad de sujeción de cargas pesadas insuficiente, y eficiencia limitada bajo condiciones de trabajo complejas, lo que dificulta cumplir con los altos estándares de fabricación de alta gama. Para superar estos cuellos de botella de rendimiento, Baison ha creado una solución industrial de servicio pesado de próxima generación. A continuación se muestra una comparación detallada del rendimiento entre Baison V52UTTP y sus equivalentes en el mercado tradicional:
| Métrica clave | Baison V52UTTP (Solución industrial de alta resistencia) | Cortatubos pesados tradicionales de 3 mandriles |
|---|---|---|
| Tasa de desechos | 0% (Remanente Cero Verdadero) | Aproximadamente entre un 3 % y un 5 % (desperdiciado según la longitud del tubo). |
| Estabilidad de sujeción pesada | Mandril de doble acción con 4 mandriles y retroalimentación de fuerza de circuito cerrado (ultraestable) | Mandril de 3 piezas de acción simple (propenso a la oscilación centrípeta) |
| Necesidades de acabado de la sección transversal | Sin rectificado (desde el corte hasta el producto final) | Requiere costosos recursos dedicados. rectificado manual secundario |
| Adaptabilidad de forma | Totalmente adaptable (acero redondo/cuadrado/rectangular/en forma de I/en forma de canal) | Se adapta únicamente a tubos redondos o cuadrados; escasa capacidad de expansión |
| Soporte de procesos complejos | Admite corte biselado multieje de ±45°. | soportes Corte vertical de 90° únicamente |
Como lo demuestran los datos comparativos, la principal ventaja del V52UTTP radica en: Compresión máxima del costo total de propiedad (TCO). Si bien algunos equipos tradicionales en el mercado pueden tener una ligera ventaja en el precio de compra inicial, su Los costos operativos a largo plazo son mucho más altos. que el V52UTTP al considerar lo inevitable altos costos de desperdicio de materia prima, de alta intensidad Gastos de mano de obra para el rectificado manualy las ineficiencias logísticas ocultas causadas por las transferencias de múltiples procesos.
Invertir en el Baison V52UTTP significa construir un Sistema de fabricación automatizado de bajo mantenimiento y alta productividad. A través de los motores duales de “residuo cero” y “acabado de precisión”, Logra un cambio fundamental, pasando de la absorción pasiva de los costos de producción al crecimiento activo de las ganancias.
Retorno de la inversión en el mundo real: Casos de éxito comprobados
Estudio de caso de un fabricante europeo de estructuras de acero para puentes.
En una reconocida fábrica europea especializada en grandes puentes y estructuras de acero pesadas, el equipo de ingeniería del proyecto estuvo atascado durante mucho tiempo por cuellos de botella en la soldadura de alta calidad. Requerían un procesamiento de precisión de alta intensidad en Tubos de soporte extragruesos de 400 mm diariamente. Sin embargo, debido al enorme peso de las piezas de trabajo, los equipos de procesamiento tradicionales no lograron proporcionar suficiente rigidez durante la rotación a alta velocidad, lo que provocó balanceo centrífugo severo y generando grietas irregulares irreparables en la sección transversal de corte.
Peor aún, estos cortes irregulares causados por vibración física impidió que se produjeran huecos de soldadura de bisel posteriores. normas industriales, manteniendo el La tasa de retrabajo de soldadura se mantiene persistentemente alta, en torno al 10%.Esto no solo retrasó gravemente el cronograma de entrega de todo el proyecto de infraestructura, sino que también devoró invisiblemente enormes costes laborales gastado en reelaboración.
Ante este punto muerto, la fábrica finalmente introdujo la Cortadora láser de tubos de alta resistencia Baison V52UTTPUtilizando su núcleo Sistema de mandril de alta resistencia de 520 mm Emparejado con tecnología de compensación de amortiguación activa, logró con éxito sujeción de nivel “bloqueo” de piezas de trabajo pesadas en el momento del corte, eliminando por completo la vibración centrífuga durante la rotación.
Junto con el excepcional rendimiento del V52UTTP proceso de corte de bisel de alta precisiónCada sección de tubería prefabricada logró un acoplamiento estructural casi perfecto. aumentando rápidamente la tasa de aprobación inicial de soldadura del 90% a más del 98%.Esta mejora no solo eliminó por completo decenas de miles de dólares en presupuestos anuales de rectificado manual pesado, sino que también le valió a la fábrica un Ventaja de tiempo valiosa y de costes en la competencia del mercado europeo de infraestructuras.
Estudio de caso de un proveedor de estructuras de bastidores de ascensores del sudeste asiático
En un importante proveedor de estructuras de bastidores de ascensores en el sudeste asiático, el flujo diario de miles de metros de tubería y Control refinado de los costos de las materias primas siempre ha habido una contradicción fundamental. Antes de introducir la solución Baison, la empresa dependía completamente de métodos tradicionales. modelos de tres mandriles para la producción. Sin embargo, limitado por la lógica estructural del equipo, cada tubo producido hasta 300 mm de material sobrante inutilizable durante el corte de los extremos.
Acumulada a lo largo de docenas de volúmenes de procesamiento diarios, esta pérdida fija se convirtió en una asombroso gasto mensual en materia primaAdemás, debido a la naturaleza de función única del equipo, la planta también necesitaba configurar sistemas dedicados. estaciones de corte manual para manipular estructuras con formas como el acero en U, lo que provoca que toda la línea de producción circular repetidamente a través de múltiples procesos. Con Los costos logísticos y laborales siguen siendo obstinadamente altos.La eficiencia general de la producción se estancó durante mucho tiempo, lo que dificultó la adaptación a los ritmos de entrega del mercado, que cambian rápidamente.
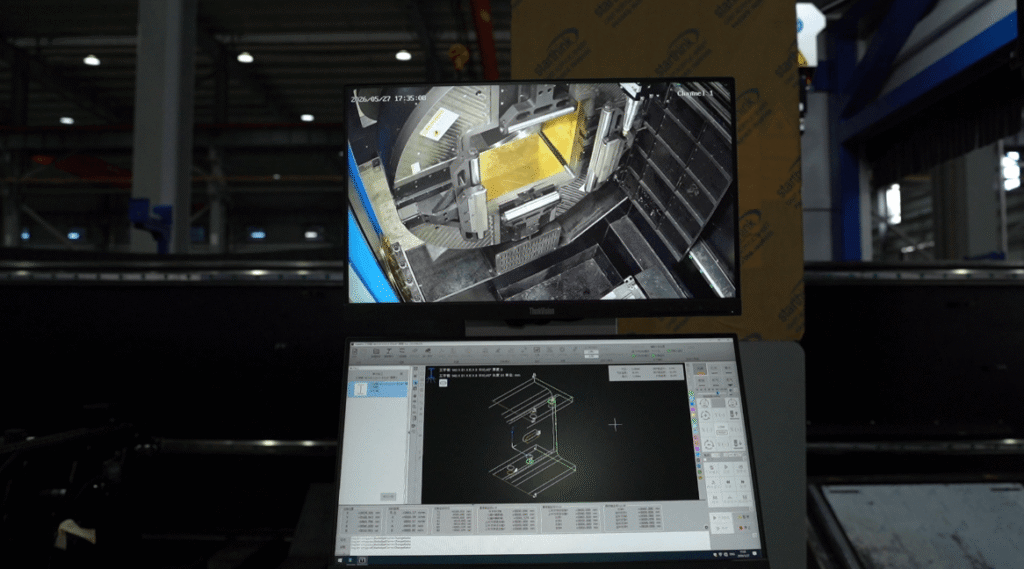
Del dilema al líder del mercado: La ventaja del V52UTTP
Ante este dilema, la empresa optó decisivamente por la Cortadora láser de tubos Baison V52UTTP de 4 mandriles. A través de su singularidad Lógica de corte de enlace de “residuo cero”, logró llevar al extremo la tasa de utilización de cada pulgada de tubería, terminando fundamentalmente con el problema. desperdicio a gran escala de materias primas.
Más importante aún, el V52UTTP capacidad de procesamiento de múltiples perfiles Reemplazaron directamente los tediosos procesos de corte secundario manuales. A través de integración de procesos de alto nivel, no solo permitió al proveedor cancelar por completo los planes de adquisición adicionales de fresadoras especializadas, sino que también logró flujos de producción minimalistas y de alta eficiencia. Esto modelo operativo todo en uno aumentó la eficiencia general de producción con un salto doble, lo que la convierte en un líder destacado entre sus pares manufactureros locales.
Preguntas Frecuentes
¿Para qué sectores industriales es más adecuado el V52UTTP?
Ideal para construcción de estructuras de acero a gran escala, ingeniería de puentes y fabricación de maquinaria pesadaespecialmente para fábricas que manejan tubos largos y tuberías pesadas de paredes gruesas.
¿El equipo admite el procesamiento de perfiles con formas especiales?
Sí. El equipo estándar puede procesar Vigas H, vigas I, perfiles de acero en U y perfiles angulares.. Con nuestro accesorios dedicadosSu precisión de procesamiento supera con creces la de los modelos convencionales.
¿Cuál es el error más común al cortar tubos?
Utilizando ciegamente lo universal “Parámetros predeterminados de fábrica.” La temperatura y la humedad ambientales tienen un impacto considerable. estabilidad de la presión atmosférica y la calidad de la sección cortada. Si nota frecuencia rebabas en las secciones cortadas, contáctanos para un solución de optimización de parámetros específicos.
¿Por qué la estructura de 4 mandriles es mejor que los diseños tradicionales de 3 mandriles?
Al cortar tubos largos sobre diez metros., Estructura de 4 mandriles proporciona superior estabilidad rotacional, eliminando por completo el fenómeno de “balanceo” propenso en sistemas tradicionales de 3 mandriles, asegurando así excepcional precisión de corte.
¿Ofrecen instalación y capacitación en las instalaciones del cliente?
Proporcionamos un sistema de Programa de entrenamiento integral de 7 días abarcando el mantenimiento, la programación de software y los protocolos de seguridad, garantizando que sus operadores puedan Empiece rápidamente y lograr Mantenimiento completo de equipos autónomos.
En resumen: deja de tirar el dinero.
Deje de pagar por materias primas que se tiran directamente a la basura. Baison V52UTTP está diseñado específicamente para satisfacer las demandas de la industria pesada. alta precisión, alta eficiencia, y cero residuos.
Listo para optimice su línea de producción? Comparte tu especificaciones de materialy le proporcionaremos un informe detallado. Informe de análisis del retorno de la inversión junto al Recomendaciones personalizadas para parámetros de proceso.